

การเคลือบผงเป็นกระบวนการตกแต่งขั้นสุดท้ายแบบแห้ง โดยอนุภาคของเรซินและเม็ดสีที่มีประจุไฟฟ้าจะถูกพ่นลงบนชิ้นส่วนที่มีการต่อสายดิน แล้วอบจนกระทั่งอนุภาคเหล่านั้นละลาย ไหล และแข็งตัวเป็นฟิล์มแข็งต่อเนื่อง นั่นคือคำตอบสั้นๆ สำหรับคำถามที่ว่า "การเคลือบสีฝุ่นคืออะไร" ไม่มีตัวทำละลาย ไม่มีพาหะของเหลว และไม่มีเวลาปิดแฟลช สารเคลือบมาถึงเป็นผงแข็งและออกจากเตาอบเป็นผิวพลาสติกเหนียวซึ่งมักจะมีความหนามากกว่าสีทาเปียกชั้นเดียวหลายเท่า
หากคุณเคยใช้นิ้วลากไปตามเฟรมจักรยาน ตู้เก็บเอกสาร หรือกรอบอะลูมิเนียมของหน้าต่าง และรู้สึกว่ามีพื้นผิวเรียบและมีขี้ผึ้งเล็กน้อย แสดงว่าคุณได้สัมผัสสีฝุ่นแล้ว เป็นหนึ่งในวัสดุเคลือบทางอุตสาหกรรมที่ใช้กันอย่างแพร่หลายมากที่สุดในโลก โดยปกป้องทุกอย่างตั้งแต่ตู้ไฟฟ้าไปจนถึงเครื่องจักรกลการเกษตร
การเคลือบผงคืออะไรในแง่ธรรมดา
ในทางเคมี ผงเคลือบเป็นส่วนผสมที่บดละเอียดของส่วนผสม 4 กลุ่ม ได้แก่ สารยึดเกาะเรซิน เม็ดสีและสารตัวเติม สารช่วยบ่ม และสารเติมแต่งเล็กน้อย เช่น สารปรับการไหล สารไล่ก๊าซ และเครื่องป้องกันรังสียูวี ไม่มีสิ่งใดในส่วนผสมที่เป็นของเหลว ส่วนผสมนี้ผลิตขึ้นในลักษณะของแข็ง บดให้ได้ขนาดอนุภาคที่มีการควบคุมอย่างแน่นหนา และจัดส่งในกล่องหรือถังพักแบบฟลูอิดไดซ์
แอปพลิเคชันนั้นเรียบง่ายตามหลักการ ชิ้นส่วนโลหะถูกต่อสายดิน ปืนไฟฟ้าสถิตจะชาร์จอนุภาคผงขณะที่พวกมันออกจากหัวฉีด และอนุภาคที่มีประจุจะถูกดึงลงบนพื้นผิวที่ต่อสายดิน ซึ่งจะเกาะติดจนกว่าเตาอบจะทำงาน ฟลูอิดไดซ์เบดถูกใช้แทนชิ้นส่วนขนาดเล็กและสินค้าลวดหนัก ส่วนที่เคลือบจะเดินทางผ่านเตาอบประมาณนั้น 180 ถึง 200 องศาเซลเซียส เป็นเวลา 10 ถึง 20 นาที ขึ้นอยู่กับเคมีและมวลของชิ้นส่วน
คุณสมบัติสองประการแยกการเคลือบผงออกจากสีเปียก ขั้นแรก ฟิล์มก่อตัวโดยการหลอมละลายมากกว่าการระเหย: ผงจะไหลเข้าสู่ชั้นที่ต่อเนื่องกัน จากนั้นจึงเกิดการเชื่อมขวางเข้าไปในโครงข่ายเทอร์โมเซ็ต ประการที่สอง โดยพื้นฐานแล้วไม่มีตัวทำละลายที่จะปล่อยออกมา ดังนั้นผงจึงถูกกำหนดให้เป็นวัสดุ VOC ที่เป็นศูนย์หรือใกล้ศูนย์ และสเปรย์ส่วนเกินที่ขาดหายไปจากชิ้นส่วนสามารถรวบรวมและนำกลับมาใช้ใหม่ได้
จริงๆ แล้วผงเคลือบประกอบด้วยอะไรบ้าง
สูตรจะแตกต่างกันไปตามการใช้งาน แต่ผงเทอร์โมเซ็ตส่วนใหญ่จะใช้สูตรที่คล้ายกัน ตารางด้านล่างแสดงช่วงทั่วไปและงานแต่ละส่วนประกอบดำเนินการ
| ส่วนประกอบ | ส่วนแบ่งทั่วไป | ฟังก์ชั่น |
|---|---|---|
| สารยึดเกาะเรซิน | 50 ถึง 70 เปอร์เซ็นต์ | สร้างฟิล์มและสร้างความทนทาน ความยืดหยุ่น และประสิทธิภาพการทำงานกลางแจ้ง |
| เม็ดสีและสารตัวเติม | 20 ถึง 40 เปอร์เซ็นต์ | ให้สี ความทึบ ความแข็ง และการควบคุมต้นทุน |
| ตัวแทนการบ่ม | 2 ถึง 10 เปอร์เซ็นต์ | ทำปฏิกิริยากับเรซินระหว่างการอบเพื่อเชื่อมขวางฟิล์ม |
| สารเติมแต่ง | 1 ถึง 5 เปอร์เซ็นต์ | ควบคุมการไหล การไล่แก๊ส ความเงา ความสามารถในการชาร์จ และความเสถียรของรังสียูวี |
กระบวนการเคลือบผงทำงานอย่างไรทีละขั้นตอน
- การปรับสภาพ ชิ้นส่วนจะถูกทำความสะอาด ล้างไขมัน และเคลือบด้วยการแปลง เช่น เหล็กหรือซิงค์ฟอสเฟต จากนั้นจึงล้างและทำให้แห้ง ประสิทธิภาพการยึดเกาะและการกัดกร่อนถูกกำหนดที่นี่ ไม่ใช่ในเตาอบ
- แอปพลิเคชัน. พ่นผงด้วยปืนโคโรนาหรือไทรโบ หรือจุ่มชิ้นส่วนลงในฟลูอิดไดซ์เบด ความหนาของฟิล์มเป้าหมายมักจะอยู่ที่ 60 ถึง 120 ไมครอนในชั้นเดียว
- การบ่ม ชิ้นส่วนจะเข้าสู่เตาอบแบบพาความร้อนหรืออินฟราเรด และจับไว้จนกว่าโลหะจะถึงหน้าต่างการบ่มที่ผู้จำหน่ายผงกำหนด โดยทั่วไปจะใช้เวลา 10 ถึง 20 นาทีที่อุณหภูมิ 180 ถึง 200 องศาเซลเซียส
- การระบายความร้อนและการตรวจสอบ หลังจากการเย็นลง ผู้ปฏิบัติงานจะตรวจสอบความหนา ความเงา สี และการยึดเกาะของฟิล์ม และสัมผัสพื้นที่บางๆ
ประเภทของการเคลือบผง
ผงเทอร์โมเซ็ต
สิ่งเหล่านี้คือผลงานของอุตสาหกรรม เรซินเชื่อมขวางระหว่างการบ่มและไม่สามารถละลายซ้ำได้ จึงได้ฟิล์มแข็งที่ทนทานต่อสารเคมี สารเคมีทั่วไปคือ:
- อีพ็อกซี่: ทนทานต่อสารเคมีและการกัดกร่อนได้ดีเยี่ยม แต่สามารถทาภายนอกอาคารได้ ดังนั้นจึงใช้สำหรับชิ้นส่วนภายในอาคารและการเคลือบท่อ
- โพลีเอสเตอร์: ตัวเลือกมาตรฐานสำหรับการออกไปข้างนอก โดยรักษารังสี UV และความเงาได้ดี
- ไฮบริดอีพอกซี-โพลีเอสเตอร์: พื้นกลางที่คุ้มค่าสำหรับชิ้นส่วนตกแต่งภายในอาคาร
- โพลียูรีเทนและอะคริลิก: ระบุโดยคำนึงถึงลักษณะที่ปรากฏ ความแข็ง หรือความทนทานต่อสารเคมีโดยเฉพาะ
ผงเทอร์โมพลาสติก
ผงไนลอน พีวีซี โพลีเอทิลีน และโพลีโพรพีลีน ละลายและไหลแต่ไม่เชื่อมขวาง ดังนั้นจึงสร้างฟิล์มที่หนาขึ้นมาก โดยมักมีความหนา 250 ถึง 500 ไมครอน พวกมันถูกเลือกไว้สำหรับการเคลือบตามการใช้งานบนท่อ วาล์ว และชิ้นส่วนที่ต้องการความต้านทานแรงกระแทก มากกว่าการเคลือบเพื่อการตกแต่ง
การเคลือบผงกับสีของเหลว
การเปรียบเทียบด้านล่างสะท้อนถึงสิ่งที่เราเห็นในสายอุตสาหกรรม ผงไม่ใช่คำตอบเสมอไป แต่สำหรับชิ้นส่วนโลหะที่ทนอุณหภูมิเตาอบได้ มักจะชนะในเรื่องความทนทานต่อหน่วยต้นทุน
| ปัจจัย | เคลือบผง | สีของเหลว |
|---|---|---|
| สารประกอบอินทรีย์ระเหยง่าย | โดยพื้นฐานแล้วเป็นศูนย์ | 250 ถึง 450 กรัมต่อลิตร |
| ประสิทธิภาพการถ่ายโอน | 90 ถึง 98 เปอร์เซ็นต์พร้อมการเรียกคืน | 30 ถึง 60 เปอร์เซ็นต์ |
| ความหนาของชั้นเดียว | 60 ถึง 120 ไมครอน | 20 ถึง 40 ไมครอน |
| พ่นทับ | รวบรวมและนำกลับมาใช้ใหม่ | ของเสียอันตราย |
| เวลารักษา | 10 ถึง 20 นาที | นาทีเป็นชั่วโมง |
ข้อแลกเปลี่ยนมีจริง ไม่สามารถใช้ผงบนพื้นผิวที่ไวต่อความร้อน เช่น พลาสติกและไม้ส่วนใหญ่ การเปลี่ยนสีทำให้เสียเวลาในการผลิต และฟิล์มที่บางมากและสม่ำเสมอกันจะทำได้ยากกว่าการใช้ของเหลวที่พ่น
ปัจจุบันมีการใช้การเคลือบสีฝุ่น
นักวิเคราะห์อุตสาหกรรมวางตลาดการเคลือบสีฝุ่นทั่วโลกไว้ในช่วง 12 ถึง 15 พันล้านดอลลาร์สหรัฐ ซึ่งเติบโตประมาณ 4 ถึง 6 เปอร์เซ็นต์ต่อปี ความต้องการมาจากกลุ่มภาคส่วนที่คาดการณ์ได้:
- ยานยนต์และยานพาหนะไฟฟ้า: ล้อ ชิ้นส่วนช่วงล่าง ถาดแบตเตอรี่ และส่วนประกอบใต้ท้องรถ
- อลูมิเนียมทางสถาปัตยกรรม: กรอบหน้าต่าง ผนังม่าน และผนัง มักระบุตามระดับประสิทธิภาพของ AAMA 2604 หรือ 2605
- เครื่องใช้ไฟฟ้าและเฟอร์นิเจอร์ ได้แก่ ตัวเครื่องเครื่องซักผ้า ตู้เย็น โต๊ะทำงาน และชั้นวางของ
- อุปกรณ์การเกษตรและการก่อสร้าง: แชสซี เฟรม และเครื่องมือที่ต้องเผชิญกับการเสียดสีและสภาพอากาศ
- ไฟฟ้าและโทรคมนาคม: ตู้ ตู้ และฉนวนบัสบาร์
- ร้านขายงานและอุปกรณ์กีฬา: โครงจักรยาน เครื่องออกกำลังกาย และของเล่นที่เป็นโลหะ
เบื้องหลังการตกแต่ง: ผงเคลือบมีการบดและจำแนกประเภทอย่างไร
ผงในกล่องปืนไม่ได้เริ่มเป็นผง เรซิน เม็ดสี ฟิลเลอร์ และสารเติมแต่งจะถูกผสมแบบแห้ง จากนั้นป้อนเข้าไปในเครื่องอัดรีดแบบสกรูคู่ จากนั้นจะละลายและกระจายตัวที่อุณหภูมิ 90 ถึง 110 องศาเซลเซียส วัสดุที่ร้อนจะถูกอัดให้เป็นแผ่นบางๆ เย็นลงเป็นแผ่นที่เปราะ และแตกออกเป็นชิ้นเล็กๆ ทุกอย่างหลังจากนั้นคือปัญหาในการลดขนาด และคุณภาพของการเคลือบขั้นสุดท้ายจะได้รับการตัดสินใจเป็นส่วนใหญ่
การบดละเอียดเป็นหัวใจสำคัญของกระบวนการ โรงสีค้อนจัดการกับขั้นหยาบ ในขณะที่โรงสีแยกประเภทอากาศและโรงสีเจ็ทจะผลิตการกระจายขนาดอนุภาคที่เสร็จสมบูรณ์ เนื่องจากเรซินอ่อนตัวลงที่อุณหภูมิ 50 ถึง 60 องศาเซลเซียส โรงสีจึงต้องขจัดความร้อนออกโดยเร็วที่สุดเท่าที่จะสร้างขึ้น ซึ่งเป็นเหตุผลว่าทำไมการออกแบบการไหลของอากาศและการระบายความร้อนจึงมีความสำคัญพอๆ กับความเร็วของโรเตอร์
 โรงคัดแยกอากาศ ขนาดอนุภาคผลิตภัณฑ์: D50 ปรับได้ระหว่าง 1.5 ถึง 45 μm ดูผลิตภัณฑ์ →
การจำแนกประเภทเป็นอีกครึ่งหนึ่งของงาน โดยทั่วไปการเคลือบสีฝุ่นจะมีขนาดอนุภาคเฉลี่ย 30 ถึง 45 ไมครอน โดยมีค่าปรับต่ำกว่า 10 ไมครอนให้เหลือน้อยที่สุด และส่วนหางหยาบที่สูงกว่า 100 ไมครอนเกือบจะถูกกำจัดออกไป ค่าปรับทำให้เกิดการฟลูอิดไดเซชั่นต่ำและมีฝุ่นมาก ในขณะที่อนุภาคหยาบจะทำให้เกิดเปลือกส้มและฟิล์มที่ไม่สม่ำเสมอ การยึดจุดตัดให้แน่นคือสิ่งที่แยกผงที่พ่นได้อย่างราบรื่นด้วยประสิทธิภาพการถ่ายโอนสูงออกจากผงที่ทำให้เกิดการคัดแยกและการทำงานซ้ำ หากคุณต้องการดูว่าจุดตัดนั้นเกิดขึ้นในทางปฏิบัติอย่างไร โปรดอ่านหมายเหตุของเราที่ เครื่องแยกประเภทผงแบบไดนามิกทำงานอย่างไร เดินผ่านกลไก
 เครื่องลักษณนามอากาศ ขนาดอนุภาคของผลิตภัณฑ์: D50 มีตั้งแต่ 1 ถึง 45 μm ประสิทธิภาพการจำแนกประเภท: 60% ถึง 90% กำลังการผลิต: 1 ถึง 60 ตัน/ชม. ดูผลิตภัณฑ์ →
บางสูตรจำเป็นต้องมีขั้นตอนเพิ่มเติมอีกหนึ่งขั้นตอน เม็ดสีเมทัลลิค แว็กซ์ และสารเติมแต่งควบคุมประจุจะเกาะติดกับอนุภาคพื้นฐาน ดังนั้นจึงไม่สามารถแยกออกจากกันในระหว่างการขนส่งหรือการพ่น และมีเครื่องดัดแปลงสำหรับหน้าที่นั้นโดยเฉพาะ
 เคลือบผง and modification machine ตัวดัดแปลงและวัสดุได้รับการสูบจ่ายอย่างแม่นยำและเติมอย่างเท่าเทียมกันตามอัตราส่วนการผสม ทำให้มั่นใจได้ถึงความแม่นยำของอัตราส่วนการผสมในทันที นี้ช่วยให้สามารถสวัสดี ... ดูผลิตภัณฑ์ →
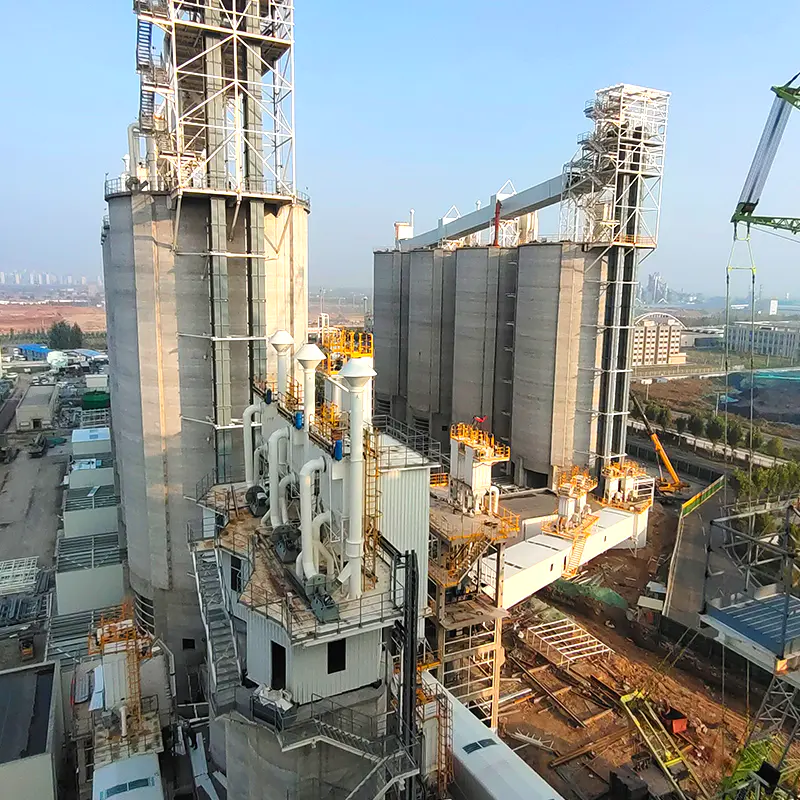
นี่คือพื้นฐานที่เราทำงานทุกวัน Jiangsu JND ได้สร้างอุปกรณ์การบด การจำแนกประเภท การอบแห้ง การดักฝุ่น และการบำบัดก๊าซไอเสียมาตั้งแต่ปี 2545 โดยได้รับการสนับสนุนจากศูนย์เทคโนโลยีประจำจังหวัด ความร่วมมืออันยาวนานกับมหาวิทยาลัยต่างๆ เช่น Southeast University และ Tongji University และการรับรอง ISO 9001, ISO 14001 และ OHSAS 18001 โรงงานและเครื่องแยกประเภทของเราให้บริการแก่ผู้ผลิตผง เช่นเดียวกับอุตสาหกรรมซีเมนต์ เคมี พลังงาน และเหล็กกล้า และคำถามทางวิศวกรรมเดียวกันนี้ก็เกิดขึ้นในทุกคำถาม: ละเอียดเพียงใด มีความสม่ำเสมอเพียงใด และสม่ำเสมอเพียงใด
ปัญหาการเคลือบสีฝุ่นทั่วไปและสาเหตุ
ข้อบกพร่องส่วนใหญ่ย้อนกลับไปที่ตัวแปรสามประการ ได้แก่ การปรับสภาพ ความหนาของฟิล์ม และประวัติความร้อน ตารางด้านล่างแสดงรายการข้อผิดพลาดที่เราได้ยินบ่อยที่สุด
| ข้อบกพร่อง | สาเหตุน่าจะ | การแก้ไขในทางปฏิบัติ |
|---|---|---|
| เปลือกส้ม | ฟิล์มหนาเกินไป แป้งหยาบ แข็งตัวเร็วเกินไป | ลดเอาต์พุต กระชับการกระจายขนาดอนุภาค ชะลอทางลาด |
| การยึดเกาะไม่ดี | น้ำมัน ตะกรัน หรือสารเคลือบแปลงสภาพอ่อน | ตรวจสอบขั้นตอนการขจัดคราบไขมันและฟอสเฟต ตรวจสอบคุณภาพน้ำที่ใช้ล้าง |
| รูเข็ม | อากาศหรือความชื้นที่ติดอยู่หลุดออกจากพื้นผิว | เปิดชิ้นส่วนก่อน ใช้สารเติมแต่งไล่แก๊ส ลดความหนาของฟิล์ม |
| การเปลี่ยนสี | การอบมากเกินไปหรือโหลดเตาอบไม่สม่ำเสมอ | ตรวจสอบอุณหภูมิโลหะ ไม่ใช่แค่อุณหภูมิอากาศในเตาอบ |
| การปกปิดบางบริเวณมุม | เอฟเฟ็กต์กรงฟาราเดย์ | แรงดันไฟฟ้าต่ำลง เพิ่มระยะปืน พิจารณาการชาร์จแบบไทรโบ |
รับด้านผงของกระบวนการที่ถูกต้อง
การเคลือบผงเป็นแนวคิดที่ตรงไปตรงมาโดยมีห่วงโซ่อุปทานที่มีความต้องการอยู่เบื้องหลัง เคมีจะกำหนดวิธีการทำงานของฟิล์ม แต่การกระจายขนาดอนุภาคจะกำหนดว่าสเปรย์จะพ่นอย่างไร ปริมาณสเปรย์ส่วนเกินที่คุณได้คืนกลับมา และความถี่ที่สายการผลิตของคุณเกิดการคัดแยก การเบี่ยงเบนเพียงไม่กี่ไมครอนที่ปลายละเอียดของการกระจายสามารถเปลี่ยนเส้นเรียบให้เป็นเส้นการทำงานซ้ำได้
หากคุณผลิตผงเคลือบ หรือหากคุณแปรรูปสารตัวเติมแร่ที่เข้าไป การเลือกอุปกรณ์บดและจำแนกประเภทที่มีจุดตัดที่มั่นคงคือการตัดสินใจที่ใช้ประโยชน์สูงสุด ทีมงานของเราได้ปรับขนาดโรงงานและตัวแยกประเภทมานานกว่าสองทศวรรษ และเรายินดีที่จะพิจารณาวัสดุ การกระจายเป้าหมาย และกำลังการผลิตของคุณก่อนที่จะแนะนำการกำหนดค่า ติดต่อกับวิศวกรของเรา และเราจะจัดการกับตัวเลขกับคุณ
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588