

การเคลือบสีฝุ่นเป็นกระบวนการตกแต่งขั้นสุดท้ายแบบแห้ง: ผงเรซินที่บดละเอียดจะถูกประจุไฟฟ้าสถิต พ่นลงบนชิ้นงานที่มีการต่อสายดิน จากนั้นอบเพื่อให้อนุภาคละลาย ไหล และแข็งตัวเป็นฟิล์มแข็งต่อเนื่อง เนื่องจากไม่มีตัวทำละลายเข้ามาเกี่ยวข้อง ตัวผงเองจึงเป็นสารเคลือบ ซึ่งเป็นเหตุผลว่าทำไมจึงต้องมีพื้นผิวเคลือบด้วยผง การปล่อยสาร VOC ที่เกือบเป็นศูนย์ และสร้างฟิล์มขนาด 50–100 µm ได้ในครั้งเดียว
คำนี้มีความหมายต้นน้ำเช่นกัน ภายในโรงงานผลิตผง "การเคลือบผง" ยังอธิบายถึงการเคลือบและการปรับเปลี่ยนอนุภาคแต่ละชนิด เช่น การเชื่อมสารเติมแต่ง เม็ดสี หรือชั้นการทำงานลงบนพื้นผิวผง ความหมายทั้งสองขึ้นอยู่กับระเบียบวินัยเดียวกัน นั่นคือการควบคุมวิธีการบด จำแนกประเภท ทำให้แห้ง และบรรจุผงอย่างเข้มงวด
การเคลือบผงคืออะไรกันแน่?
การเคลือบผงเป็นวัสดุเคลือบแข็ง 100% ไม่มีน้ำและไม่มีตัวทำละลายในสูตร: ผลิตภัณฑ์ทั่วไปประกอบด้วย เรซิน 50–70% เม็ดสีและสารตัวเติม 20–40% และสารเติมแต่ง 1–5% เช่น สารไหล สารกำจัดแก๊ส และสารเติมแต่งควบคุมประจุ ส่วนผสมเหล่านั้นจะถูกผสมละลาย ทำให้เย็น บด และบดให้มีขนาดอนุภาคเฉลี่ยประมาณ 30–45 ไมโครเมตร ก่อนที่จะถึงปืนสเปรย์
ทั้งสองครอบครัว
- ผงเทอร์โมเซ็ต — อีพอกซี, โพลีเอสเตอร์, โพลีเอสเตอร์-อีพอกซีไฮบริด, โพลียูรีเทน, อะคริลิก และฟลูออโรโพลีเมอร์ การเชื่อมขวางเหล่านี้ในเตาอบและมีส่วนสำคัญในการเคลือบสีฝุ่นอุตสาหกรรมส่วนใหญ่
- ผงเทอร์โมพลาสติก — ไนลอน พีวีซี และโพลีเอทิลีน สิ่งเหล่านี้หลอมละลายและไหลโดยไม่มีการเชื่อมโยงข้ามสารเคมี ซึ่งช่วยให้ฟิล์มมีความหนามากและทนทานต่อสารเคมีได้ดี
เคมีเป็นไปตามสภาพแวดล้อมการบริการ: อีพ็อกซี่ซึ่งการป้องกันการกัดกร่อนมีความสำคัญในอาคาร โพลีเอสเตอร์ที่แสงแดดและสภาพอากาศเป็นศัตรู ไฮบริดสำหรับสินค้าโลหะภายใน และฟลูออโรโพลีเมอร์สำหรับงานทางเคมีที่รุนแรงหรืออุณหภูมิสูง
กระบวนการเคลือบผงทำงานอย่างไร
ลำดับนั้นสั้น แต่ทุกด่านก็ไม่ยอมให้อภัย พื้นผิวที่ปนเปื้อนหรือทางเดินดินที่อ่อนแอจะทำลายการใช้งานที่สมบูรณ์แบบ
| เวที | เกิดอะไรขึ้น | พารามิเตอร์ทั่วไป |
|---|---|---|
| การบำบัดล่วงหน้า | ล้างไขมัน ล้าง จากนั้นฟอสเฟตหรือระเบิดพื้นผิว | 3–7 ขั้น, 50–60 °C |
| การดึงและการปิดบัง | กราวด์ชิ้นส่วนและป้องกันเกลียวหรือหน้าคู่ | จุดสัมผัสสะอาด ความต้านทานต่ำ |
| ใบสมัคร | ปืนโคโรนาหรือไทรโบพ่นผงประจุ | 60–100 kV, ระยะแยก 15–25 ซม |
| การบ่ม | เตาละลาย ไหล และเชื่อมโยงข้ามฟิล์ม | อุณหภูมิโลหะ 180–200 °C, 10–20 นาที |
| การระบายความร้อนและการตรวจสอบ | ผึ่งลมให้เย็น จากนั้นตรวจสอบความหนาและการยึดเกาะ | ฟิล์มแห้ง 50–100 µm |
เหตุใดการเรียกเก็บเงินจึงมีความสำคัญ
เมื่อผงออกจากปืน ประจุไฟฟ้าแรงสูงและกระแสไฟฟ้าต่ำจะถูกนำไปใช้กับอนุภาค ซึ่งจากนั้นจะถูกดึงไปยังชิ้นงานที่ต่อสายดิน แรงดึงดูดของไฟฟ้าสถิตนั้นช่วยยึดผงให้อยู่กับที่ก่อนการบ่มและทำให้สามารถเรียกคืนได้: การสเปรย์ที่มากเกินไปซึ่งพลาดชิ้นส่วนไปสามารถจับ กรอง และนำกลับมาใช้ใหม่ได้ โดยจะมีการนำบูธที่ได้รับการดูแลอย่างดีกลับมาใช้ใหม่ 95% ขึ้นไป ของผงที่พ่น
การเคลือบผงเทียบกับสีของเหลว
พื้นผิวทั้งสองชนิดไม่สามารถใช้แทนกันได้ และตัวเลือกมักจะขึ้นอยู่กับปริมาณ วัสดุพิมพ์ และเป้าหมายลักษณะที่ปรากฏ
- การปล่อยมลพิษ: ผงไม่มีตัวทำละลาย ดังนั้นปริมาณ VOC จะลดลงอย่างรวดเร็วเมื่อเทียบกับสีของเหลวที่มีตัวทำละลาย
- การสร้างภาพยนตร์: การผ่านผงหนึ่งครั้งมีความหนาถึง 50–100 µm ในขณะที่ระบบของเหลวมักจะต้องใช้การเคลือบหลายชั้นเพื่อให้เข้ากัน
- ความทนทาน: ฟิล์มผงที่บ่มแล้วต้านทานแรงกระแทก การเสียดสี และการบิ่นได้ดี และระบบอีพ็อกซี่หรือไฮบริดก็ผ่านการทดสอบการพ่นเกลือเป็นเวลานานเมื่อการบำบัดล่วงหน้าถูกต้อง
- การเปลี่ยนสี: ของเหลวชนะที่นี่ การเปลี่ยนสีผงหมายถึงการทำความสะอาดบูธและสายการผลิต ซึ่งเป็นเหตุผลว่าทำไมร้านขายสีฝุ่นจึงแบ่งงานตามสี
- พื้นผิว: ผงต้องการชิ้นส่วนที่เป็นสื่อกระแสไฟฟ้าและทนความร้อน พลาสติกและส่วนประกอบที่ไวต่อความร้อนโดยทั่วไปจะเคลือบด้วยของเหลวหรือเคลือบด้วยรังสียูวี
เหตุใดการกระจายขนาดอนุภาคจึงตัดสินใจเลือกคุณภาพการเคลือบสีฝุ่น
ผงสองชนิดสามารถใช้สารเคมีที่เหมือนกันและมีพฤติกรรมแตกต่างไปจากเดิมอย่างสิ้นเชิง เนื่องจากประสิทธิภาพจะขึ้นอยู่กับการกระจายขนาดอนุภาค ค่าปรับมากเกินไปและผงฟลูอิไดซ์ได้ไม่ดี ประจุไม่สม่ำเสมอ และมีฝุ่นในบูธ มีอนุภาคหยาบมากเกินไป ฟิล์มจึงหยาบและเป็นเปลือกส้ม เกรดการเคลือบสีฝุ่นส่วนใหญ่จึงมุ่งเป้าไปที่ a มัธยฐานประมาณ 30–45 µm ด้วยการตัดด้านบนใกล้ 100 µm
| เศษส่วน | เป้าหมายทั่วไป | เกิดอะไรขึ้น if you miss it |
|---|---|---|
| ค่าปรับ | ต่ำกว่า 10 µm ให้อยู่ในระดับต่ำ | การฟลูอิไดเซชันไม่ดี การปัดฝุ่น ประสิทธิภาพการถ่ายโอนต่ำ |
| ค่ามัธยฐาน (D50) | 30–45 µm | การไหลนอกข้อกำหนด ความครอบคลุม และความเรียบเนียนของฟิล์ม |
| หยาบ | การตัดด้านบนใกล้ 100 µm | พื้นผิวหยาบ การบ่มไม่สม่ำเสมอ ฟิล์มที่หนักกว่า |
นั่นคือเหตุผลที่การจำแนกประเภทไม่ใช่การบดเพียงอย่างเดียว เป็นตัวกำหนดคุณภาพของผง ก เครื่องแยกประเภทผงแบบไดนามิก ตัดขอบด้านบนและดึงละเอียดออกมาตามกระแสลมเดียวกัน และสามารถปรับจุดตัดได้โดยไม่ต้องหยุดเส้น
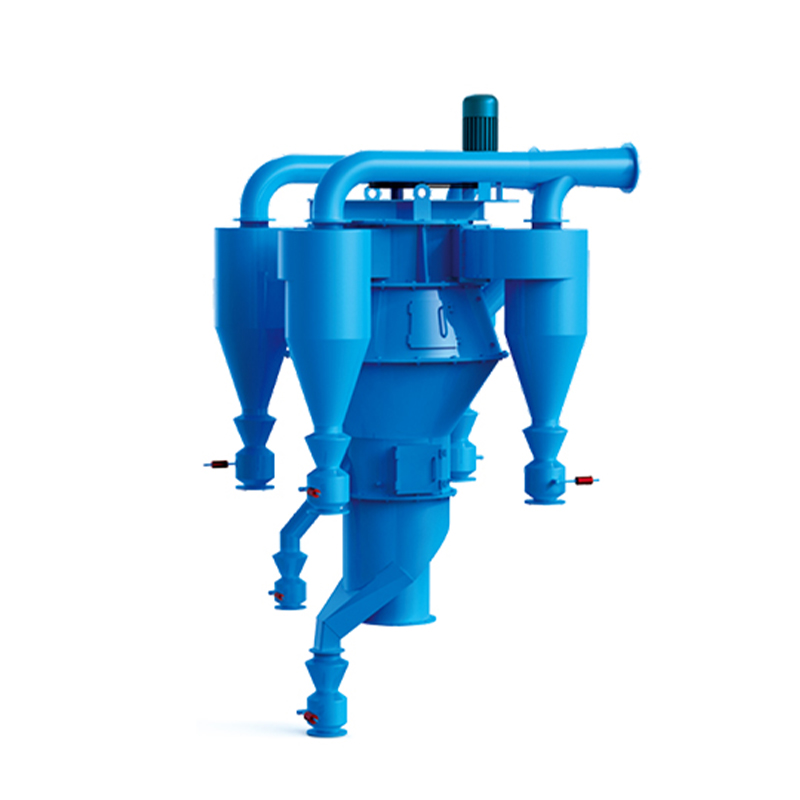 TS-CX ซีรี่ส์ เครื่องแยกประเภทผงละเอียดพิเศษ การจำแนกประเภทอัลตราไฟน์แบบแห้งพร้อมความละเอียดตาข่ายที่ปรับได้ 200–1000 เหมาะสำหรับเมื่อคุณภาพของผงขึ้นอยู่กับการตัดส่วนบนที่แม่นยำและการกำจัดละเอียดในการประมวลผลอย่างต่อเนื่อง ดูผลิตภัณฑ์ →
วิธีการผลิตผงเคลือบผง
การเปลี่ยนเรซิน เม็ดสี และฟิลเลอร์ให้เป็นผงที่สามารถพ่นได้นั้นเป็นลำดับของการผสม การหลอม และการลดขนาด และสองขั้นตอนสุดท้ายจะตัดสินว่าเป็นผลิตภัณฑ์สำเร็จรูป
- ชั่งน้ำหนักและผสมวัตถุดิบล่วงหน้าในเครื่องผสมที่มีความเข้มข้นสูง
- ละลายส่วนผสมในเครื่องอัดรีดแบบสกรูคู่ที่อุณหภูมิประมาณ 90–120 °C เพื่อให้เรซินเปียกทุกอนุภาคของเม็ดสี
- ทำให้ละลายบนสายพานเย็นลง จากนั้นจึงเกล็ดและบดให้เป็นชิ้นเล็กชิ้นน้อย
- บดและแยกประเภทของเศษ ซึ่งมักจะอยู่ในโรงสีแยกประเภทอากาศเพียงแห่งเดียว เพื่อให้ได้ขนาดอนุภาคเป้าหมาย
- การกรอง การตรวจจับโลหะ และการบรรจุหีบห่อ
ขั้นตอนการบดคือจุดที่พืชส่วนใหญ่ได้รับหรือสูญเสียเงิน
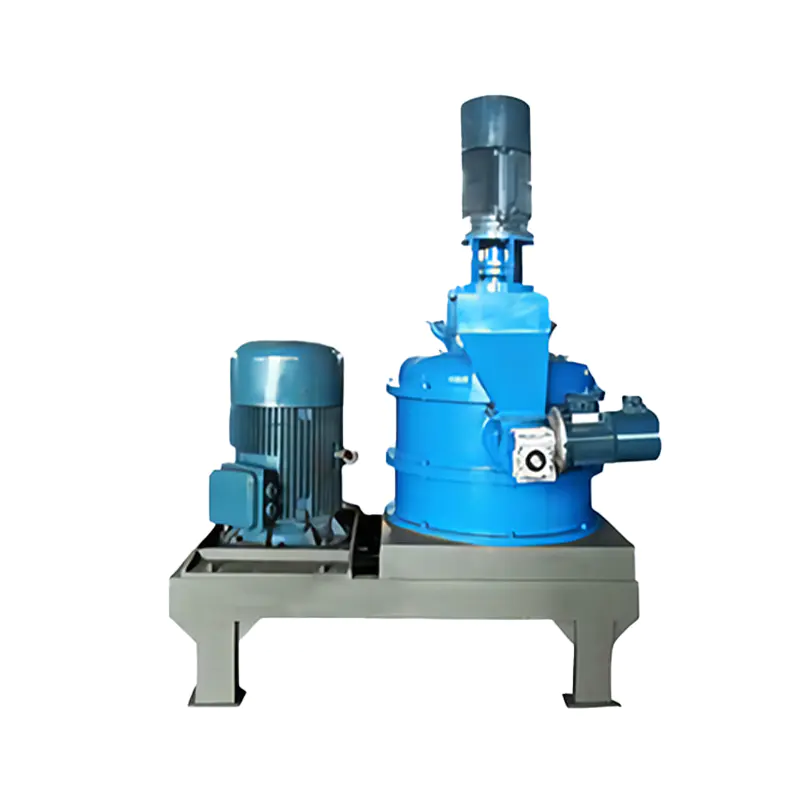 โรงคัดแยกอากาศสำหรับการเจียรแบบ Ultrafine รวมการบดกระแทกและการจำแนกประเภทภายในเพื่อควบคุม D50 ตั้งแต่ 1.5–45 μm ช่วยจัดการความร้อนในการกัดเรซินเคลือบผง ดูผลิตภัณฑ์ →
โรงแยกประเภทอากาศผสมผสานการบดกระแทกเข้ากับล้อแยกประเภทภายใน ดังนั้นมีเพียงอนุภาคที่อยู่ต่ำกว่าจุดตัดเท่านั้นที่จะออกจากโรงสี ในขณะที่วัสดุขนาดใหญ่เกินไปยังคงหมุนเวียนอยู่ ความร้อนจากการเจียรจะถูกพัดพาไปตามกระแสลม ซึ่งมีความสำคัญเนื่องจากเรซินเคลือบผงจะอ่อนตัวลงและเกิดรอยเปื้อนหากโรงสีร้อน
การเคลือบอนุภาค ไม่ใช่แผง
คำเดียวกันนี้ปรากฏขึ้นหนึ่งขั้นก่อนหน้านี้ในห่วงโซ่ การเคลือบอนุภาคแบบแห้ง - มักเรียกว่าการดัดแปลงด้วยผง - จะพันอนุภาคแต่ละอนุภาคในชั้นบางๆ ของสารเติมแต่ง เม็ดสี หรือวัสดุเชิงฟังก์ชันโดยไม่ละลายสิ่งใดเลย
ในการผลิตการเคลือบผง จะใช้ในการยึดเหนี่ยวเม็ดสีโลหะ เพื่อไม่ให้แยกออกจากผงฐานในระหว่างการชาร์จไทรโบอีกต่อไป และเคลือบอนุภาคโฮสต์ให้แห้งด้วยซิลิกาหรืออลูมินาระดับนาโนเพื่อปรับปรุงความสามารถในการไหลและความเสถียรของประจุ นอกเหนือจากการเคลือบ เทคนิคเดียวกันนี้ช่วยเพิ่มการกระจายตัวของฟิลเลอร์ในวัสดุซีเมนต์ เคมี และแบตเตอรี่
หน่วยที่ใช้โรเตอร์ทำงานโดยมีแรงเฉือนสูงและมีเวลาพักสั้น ซึ่งจะช่วยรักษาอุณหภูมิให้อยู่ภายใต้การควบคุม เครื่องเคลือบและปรับแต่งสีฝุ่นของเราถูกสร้างขึ้นมาเพื่อหน้าที่นี้โดยเฉพาะ โดยผสมผสานการอบแห้ง การแตกตัว และการปรับเปลี่ยนพื้นผิวในการผ่านครั้งเดียว
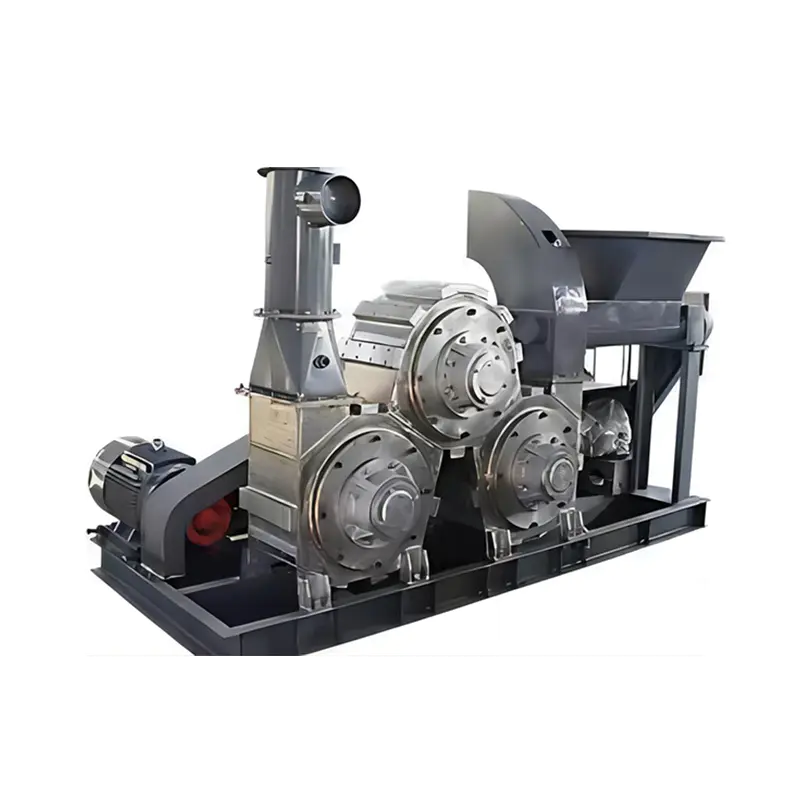 เครื่องเคลือบและดัดแปลงผง ผสมผสานการทำให้แห้ง การสลายตัว และการปรับเปลี่ยนพื้นผิวในการผ่านครั้งเดียวสำหรับผงแร่ พร้อมด้วยการเติมสารปรับแต่งที่แม่นยำและความร้อนที่เกิดจากแรงเสียดทาน ดูผลิตภัณฑ์ →
การควบคุมฝุ่น การนำกลับคืน และสุขอนามัยในสายการผลิต
การเคลือบสีฝุ่นเป็นธุรกิจที่ก่อให้เกิดฝุ่นที่ปลายทั้งสองด้านของห่วงโซ่ ในบูธ จะต้องจับสเปรย์ที่เคลือบมากเกินไปและนำกลับมาใช้ใหม่หรือกำจัดทิ้ง ในโรงงานบดและจำแนกประเภท จะต้องรวบรวมเศษส่วนละเอียดก่อนถึงตัวกรองหรือสถานที่ทำงาน
กฎสองข้อทำให้บรรทัดสะอาดและเป็นไปตามข้อกำหนด:
- แยกการเรียกคืนจากขยะ ไซโคลนจะส่งผงหยาบที่ใช้งานได้ไปยังฮอปเปอร์ ในขณะที่ตัวกรองแบบตลับหรือถุงจะจัดการกับเศษละเอียดที่อาจจะทำให้การเรียกคืนเสียหาย
- ปรับขนาดตัวดักฝุ่น ไม่ใช่ตามกระแสลม การเคลือบผงละเอียดมีน้ำหนักเบาและเหนียว ดังนั้นตัวเก็บถุงที่สะอาดเป็นจังหวะพร้อมบริเวณผ้าที่กว้างขวางสามารถทนต่อแรงดันตกคร่อมที่มั่นคงได้นานกว่าหน่วยขนาดเล็กมาก
ตั้งแต่ปี 2002 ทีมงานของเราได้สร้างอุปกรณ์การบด การจำแนกประเภท การทำแห้ง และการกำจัดฝุ่นสำหรับอุตสาหกรรมปูนซีเมนต์ เคมี พลังงาน และเหล็กกล้า ที่ได้รับการสนับสนุนจากการรับรอง ISO 9001, ISO 14001 และ OHSAS 18001 ตัวรวบรวมถุงพัลส์ เช่น ซีรีส์ LMC/CDMC และยูนิตแอร์บ็อกซ์เฉพาะของโรงสีถ่านหิน เป็นเครื่องมือมาตรฐานในชุดเครื่องมือดังกล่าว
ประเด็นสำคัญ
- การเคลือบสีฝุ่นเป็นการเคลือบแข็ง 100% ไร้ตัวทำละลาย เคลือบด้วยไฟฟ้าสถิตและบ่มในเตาอบให้เป็นฟิล์มแข็ง
- โดยทั่วไปความหนาของฟิล์มจะอยู่ที่ระหว่าง 50 ถึง 100 µm และบูธที่ได้รับการดูแลอย่างดีจะคืนสเปรย์ที่เคลือบไว้ได้ 95% หรือมากกว่า
- ประสิทธิภาพจะถูกตัดสินก่อนปืนสเปรย์ — โดยการกระจายขนาดอนุภาค การบด และการจำแนกประเภท
- การเคลือบและการดัดแปลงอนุภาคแบบแห้งช่วยขยายแนวคิดเดียวกันนี้ไปยังพื้นผิวของอนุภาคด้วย
หากคุณกำลังระบุสายการผลิตการบด การจำแนกประเภท การอบแห้ง หรือการกำจัดฝุ่นสำหรับการผลิตผง วิศวกรของเราสามารถตรวจสอบการกระจายวัสดุและขนาดอนุภาคเป้าหมายของคุณได้ ส่งรายละเอียดมาให้เรา และเราจะกลับมาพร้อมกับการกำหนดค่าที่ใช้งานได้
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588